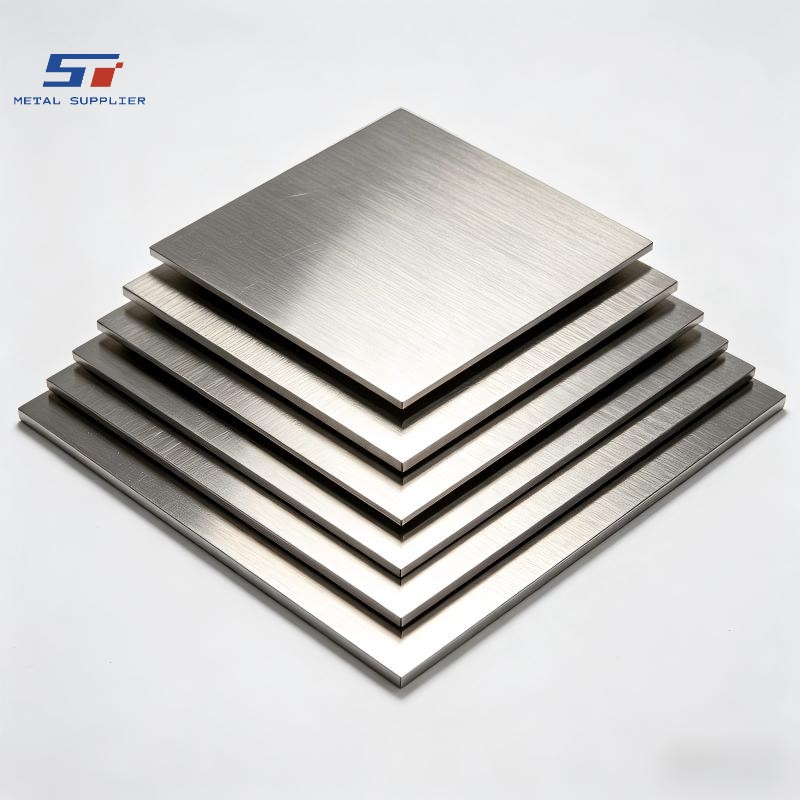
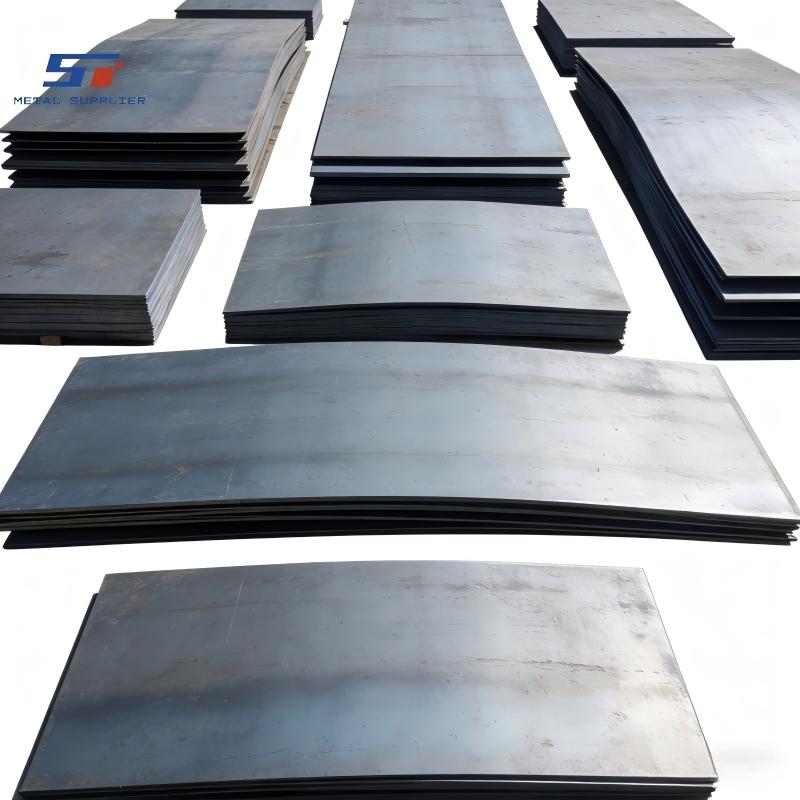
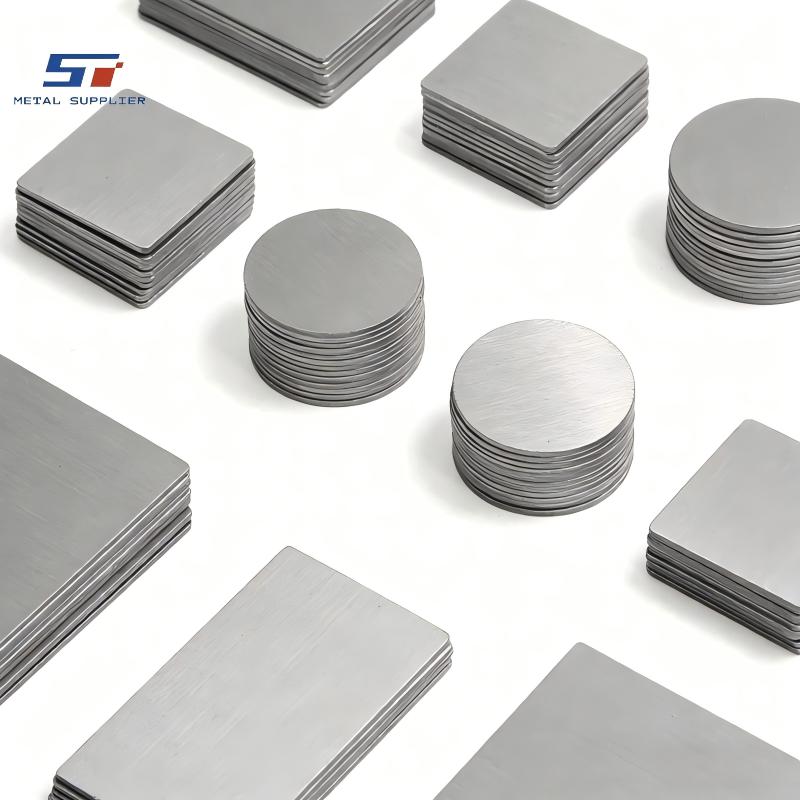
I macchinari per la lavorazione degli alimenti, che spaziano da miscelatori e nastri trasportatori industriali a linee di imbottigliamento, pastorizzatori e affettatrici, operano in ambienti in cui il controllo microbico è la massima priorità. Le lamiere di acciaio inossidabile utilizzate per la costruzione di questi macchinari, tipicamente di grado 304 o 316L, devono essere realizzate con particolare attenzione alla "progettazione igienica". Ciò significa che ogni bordo tagliato deve essere perfettamente liscio e ogni superficie lavorata deve essere priva di cavità, bave o fessure in cui i batteri possano proliferare. Il contesto del progetto prevede la trasformazione di lamiere di acciaio inossidabile di grande formato in componenti complessi che si integrino perfettamente nell'assemblaggio della macchina, mantenendo al contempo lo strato di ossido passivante del materiale, che ne garantisce la resistenza alla corrosione. L'eliminazione delle "zone morte" in cui possono accumularsi particelle di cibo è un obiettivo progettuale fondamentale che influenza ogni decisione di lavorazione.
La principale sfida tecnica nella lavorazione di lamiere di acciaio inossidabile per macchinari alimentari è la gestione della tendenza del materiale all'incrudimento. Quando l'acciaio inossidabile viene tagliato o lavorato, il calore e la pressione dell'utensile possono causare un significativo indurimento della superficie, rendendola più difficile da lavorare. Questo è particolarmente problematico per i componenti che richiedono successive operazioni di foratura, filettatura o fresatura di precisione. Inoltre, l'acciaio inossidabile ha una conduttività termica inferiore rispetto all'acciaio al carbonio, il che significa che il calore rimane sul tagliente. Se la temperatura non viene gestita correttamente attraverso un'adeguata velocità dell'utensile e un raffreddamento appropriato, si possono verificare deformazioni termiche della lamiera o "colorazione da calore", una decolorazione bluastra o color paglia che indica una riduzione del cromo in superficie, compromettendo la resistenza alla corrosione. La gestione delle tensioni residue indotte dal processo di taglio è inoltre fondamentale per garantire che la lamiera rimanga piana e non si deformi durante l'assemblaggio finale.
Scelta dei materiali e dei processi: metodi di taglio di precisione
La scelta del metodo di taglio più adatto è fondamentale per raggiungere il giusto equilibrio tra costi, velocità e qualità igienica. Per le applicazioni nell'industria alimentare, il taglio laser e il taglio a getto d'acqua sono le due opzioni più comuni. Il taglio laser offre elevata velocità ed eccellente precisione per lamiere sottili (in genere fino a 20 mm), producendo bordi che spesso richiedono una post-lavorazione minima. Tuttavia, per lamiere o componenti più spessi, dove la "zona termicamente alterata" (ZTA) deve essere completamente evitata, il taglio a getto d'acqua è la soluzione preferibile. Poiché il taglio a getto d'acqua è un processo a freddo che utilizza una miscela di acqua e granato abrasivo, elimina il rischio di distorsione termica e preserva la struttura metallurgica dell'acciaio inossidabile per tutto lo spessore della lamiera. La scelta tra questi metodi dipende dalla geometria specifica del pezzo, dalla finitura del bordo richiesta e dalle fasi di lavorazione successive. In alcuni casi, si utilizza un approccio ibrido, in cui le forme di grandi dimensioni vengono tagliate al laser e le caratteristiche critiche vengono poi lavorate con precisione.
Selezione dei materiali e proprietà meccaniche
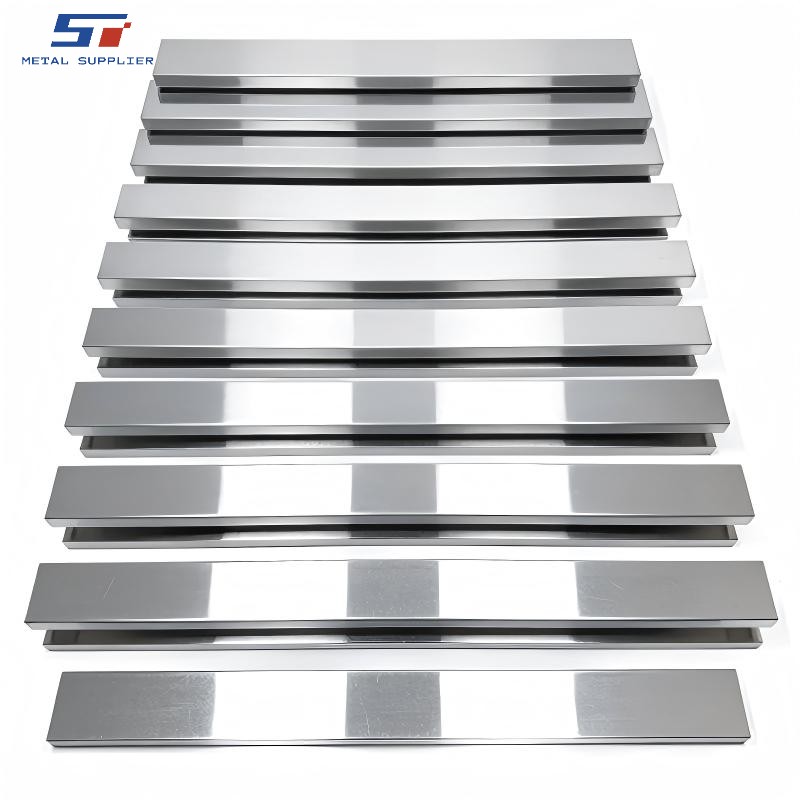
La scelta del materiale per i telai dei nastri trasportatori privilegia in genere le leghe di acciaio al carbonio strutturale che offrono un buon equilibrio tra saldabilità e resistenza. La scelta tra tubi rettangolari formati a freddo e tubi trafilati a caldo dipende dalle specifiche esigenze di carico del magazzino. I tubi formati a freddo offrono spesso una migliore finitura superficiale e tolleranze dimensionali più strette, a vantaggio dell'estetica e della precisione degli impianti ad alta tecnologia. Tuttavia, i tubi trafilati a caldo possono essere preferibili per le sezioni soggette a carichi estremi, grazie alla loro minore presenza di tensioni residue. Le proprietà meccaniche devono garantire che il telaio sia in grado di sopportare il peso dinamico del carico in movimento, che può variare da buste leggere a pallet pesanti, senza superare il limite elastico dell'acciaio. Nelle regioni ad alta attività sismica, il materiale deve inoltre presentare specifiche proprietà di allungamento per garantire che la struttura possa assorbire energia senza subire cedimenti catastrofici.
Coordinamento delle lavorazioni e controllo dimensionale
Una volta tagliate nella forma di base, le lamiere vengono spesso sottoposte a lavorazioni secondarie come fresatura, alesatura o smussatura dei bordi. Il coordinamento della produzione in questa fase è fondamentale per garantire il rispetto delle tolleranze dimensionali richieste dai progettisti delle macchine. Per i componenti che faranno parte di un assieme saldato più grande, la precisione della preparazione dei bordi è di primaria importanza. Un bordo smussato con precisione consente una migliore penetrazione della saldatura e un cordone di saldatura finale più liscio, più facile da rettificare e lucidare per ottenere una finitura adatta al contatto con gli alimenti. Durante tutta la fase di lavorazione, è necessario utilizzare lubrificanti speciali compatibili con l'acciaio inossidabile e, ove possibile, idonei al contatto con gli alimenti, per prevenire la contaminazione incrociata da particelle di acciaio al carbonio. Tale contaminazione può causare "macchie di tè" o corrosione localizzata che compromette l'igiene del materiale. Il team di coordinamento si assicura che i programmi CNC siano ottimizzati per l'acciaio inossidabile, utilizzando utensili con geometrie specifiche per ridurre al minimo l'incrudimento e la generazione di calore. Ciò comporta la regolazione della velocità del mandrino e delle velocità di avanzamento per ottenere la formazione ideale del truciolo, che aiuta a dissipare il calore dal pezzo e a preservare l'integrità della superficie.
Protocolli di finitura superficiale e passivazione
Nei macchinari per la lavorazione degli alimenti, la finitura superficiale finale non è solo una questione estetica, ma rappresenta un elemento di sicurezza fondamentale. Dopo le fasi di taglio e lavorazione meccanica, i componenti vengono sottoposti a una serie di processi di finitura per ottenere la levigatezza richiesta. Per molte superfici a contatto con gli alimenti, ciò comporta la lucidatura meccanica per raggiungere una finitura "n. 4" o "a specchio", che riduce la rugosità superficiale a un livello tale da impedire l'adesione dei batteri. Dopo la finitura meccanica, viene spesso applicato un trattamento di passivazione chimica. Questo processo prevede il trattamento dell'acciaio inossidabile con un ossidante delicato, come l'acido nitrico o citrico, per rimuovere eventuali residui di ferro libero dalla superficie, eventualmente incorporati durante la lavorazione. La rimozione di questo ferro consente allo strato protettivo naturale di ossido di cromo di riformarsi in modo più uniforme, garantendo la massima resistenza possibile agli ambienti acidi tipici della produzione alimentare. Il team di coordinamento deve assicurarsi che le vasche di passivazione siano mantenute alla temperatura e alla concentrazione corrette per garantire risultati uniformi su tutti i pezzi lavorati. Questa fase è fondamentale per le apparecchiature che verranno utilizzate nella lavorazione di prodotti salati, acidi o ricchi di umidità come latticini, carne o succhi di frutta.
Punti di controllo qualità e verifica dell'integrità della superficie
Il controllo qualità dei componenti in acciaio inossidabile lavorati meccanicamente prevede ispezioni sia dimensionali che superficiali. I tecnici utilizzano strumenti di misurazione di precisione, come calibri digitali, micrometri e sistemi CMM (macchine di misura a coordinate), per verificare che i pezzi corrispondano ai disegni CAD originali con estrema accuratezza, spesso entro tolleranze di pochi micron. Oltre alle dimensioni, viene misurata la rugosità superficiale (Ra) utilizzando un profilometro. Per molte applicazioni nell'industria alimentare, la superficie deve soddisfare uno specifico valore di Ra (spesso inferiore a 0,8 micron) per garantire un'efficace sanificazione durante i cicli di pulizia in loco (CIP). Inoltre, i pezzi vengono sottoposti a un'ispezione visiva sotto luce ad alta intensità per individuare eventuali segni di contaminazione superficiale, danni meccanici o segni di utensili che potrebbero favorire la proliferazione di agenti patogeni. Un punto di controllo cruciale è la verifica dello strato di passivazione; in alcuni casi, si utilizza un test chimico o un misuratore elettrochimico per garantire che la superficie sia effettivamente passiva e pronta per l'impiego in un ambiente corrosivo. Ogni lotto è accompagnato da un certificato di conformità, un rapporto dettagliato sulle misurazioni e un registro di tracciabilità dei materiali che collega ciascun componente al suo numero di lotto di produzione originale.
Imballaggio, consegna e integrazione in loco
La fase finale della soluzione consiste nell'imballaggio e nella consegna dei componenti finiti al produttore di macchinari. Poiché le superfici dei componenti per uso alimentare sono altamente sensibili a graffi, impronte digitali e contaminazione ambientale, vengono avvolti singolarmente in pellicola protettiva di plastica o tessuto non tessuto. Le piastre di grandi dimensioni sono spesso separate da distanziatori in legno o plastica per evitare il contatto metallo-metallo durante il trasporto. La consegna viene coordinata in modo da allinearsi al programma di assemblaggio del produttore, garantendo che i componenti non vengano lasciati esposti in un ambiente di officina dove potrebbero essere contaminati da polvere o detriti provenienti da altre attività di fabbricazione. Ogni spedizione è corredata da una documentazione completa, inclusi report di tracciabilità dei materiali, certificati di conformità dei materiali (MTC) e schede di controllo dimensionale. Ciò consente al cliente di integrare i componenti nella propria linea di produzione con la massima fiducia nella loro qualità, igiene e conformità agli standard di settore, come i requisiti EHEDG o FDA.
Contatta Shengtao Metal per soluzioni di prodotti siderurgici
Se siete alla ricerca di soluzioni affidabili per prodotti in acciaio e metallo, non esitate a inviarci la vostra richiesta.
È sufficiente fornire le specifiche, come la qualità del materiale, le dimensioni, la quantità o l'applicazione, e il nostro team risponderà rapidamente con assistenza professionale e un preventivo competitivo.
E-mail: stsalesman4@stmetal001.com